



工业母机领域从来不缺概念,但能真正落地量产、改写加工成本曲线的创新,向来屈指可数。近期乔锋智能推出四主轴加工中心新品,迅速在机加工圈引发热议:这究竟是一场实实在在的加工效率革命,还是单纯营销噱头?我们不妨回归工艺本身,客观拆解四主轴机床的价值边界,同时看它对AI液冷、3C加工、汽车零部件、人形机器人等新兴赛道带来哪些改变。
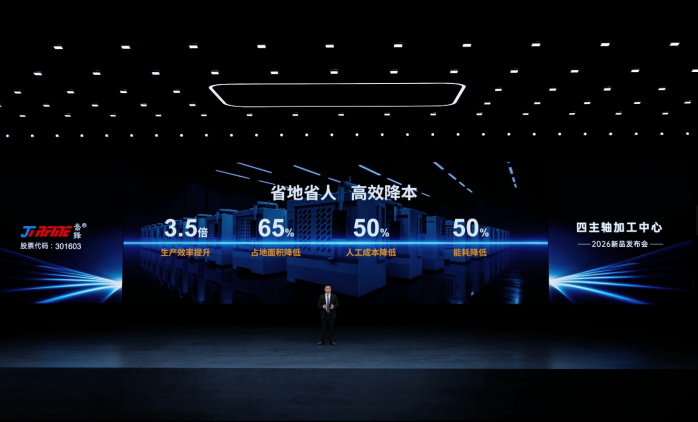
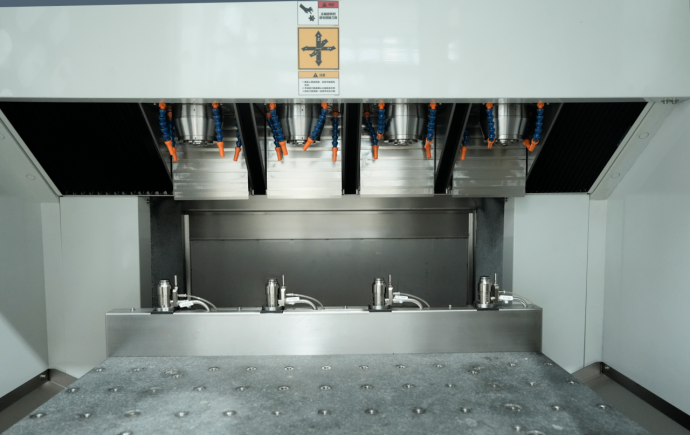
所谓 “一台顶多台”,很多人第一反应是同时产出4个工件,等同于四台独立机床。但行业内要厘清一个关键前提:四主轴≠简单把四根主轴拼装在一起。乔锋这套四主轴方案,依托共床身、共控制系统、共用冷却与排屑系统,一次装夹可同步完成 4 件同规格工件的切削加工。在大批量同件加工场景下,单台设备的单位时间产出,理论上接近四台单主轴机床;同时省去多台设备配套的多个控制柜、多套工装、多名操作人员,厂房占地、能耗、人工运维成本会明显下降。这也是 “一台顶多台” 说法的来源。
但客观来看,这套方案有明确适用边界,并非万能。它的优势集中在大批量、同型号、中小尺寸精密零件:比如 3C 微型结构件、新能源车载散热小件、人形机器人小型关节毛坯这类产品。工件一次装夹,四主轴同步铣削、钻孔,保证 4 件产品尺寸一致性,减少重复装夹带来的定位误差,良品率稳定性优于多台单机分开加工。对于企业扩产来说,不用一次性采购四台机床,压缩厂房投入,人力管理成本也随之降低,在标准化小件量产场景,效率提升的收益真实可落地。
反过来,如果是多品种、小批量、异形大件加工,四主轴的优势会大幅削弱。当四个工位需要加工不同零件,或者工件尺寸差异大,四主轴同步加工的特性就无法发挥,设备换型调试时间变长。相比灵活的单主轴设备,此时反而不占优势。这也是行业争议点所在:在适配场景下是效率革命;脱离适用工况,就容易变成看上去美好的噱头。
落到新兴热门赛道,我们可以更直观看到它的价值与局限。
在 3C 精密加工领域,大量微型结构件、连接器、散热零件,属于典型大批量小件。四主轴同步加工,很好匹配消费电子行业对尺寸一致性、量产速度的要求。当终端新品集中上市,加工厂需要快速爬坡产能,四主轴机型可以在有限车间空间内快速放大产能,减少多台单机带来的品质差异。但 3C 行业迭代快、产品换型频繁,如果订单多为小批量打样,四主轴设备的优势就难以释放。
面向新能源汽车零部件赛道,车载精密连接件、小型液冷结构件、电机端盖小件,适合采用四主轴方案持续量产。新能源行业订单量大、交付周期紧,长时间连续生产下,共床身结构带来更好的刚性,批量零件尺寸波动更小。不过底盘大件、壳体类等大尺寸零部件,并不适合四主轴同步加工,依旧需要传统立式、卧式加工中心来完成。
回到核心问题:四主轴机床到底是不是噱头? 客观结论:它不是万能神器,但在它擅长的工艺场景里,确实是一次效率革命。 “一台顶多台” 是特定工况下的效益描述,不是全场景通用结论。它的价值,不在于完全替代单主轴、双主轴机床,而是丰富制造企业的设备选型矩阵。加工厂采购时,不能只看宣传的产能倍数,要结合自身订单结构:大批量同规格小件为主,四主轴能显著摊薄综合成本;订单杂、换型频繁,单主轴设备依旧是更稳妥选择。
国产工业母机的进步,从来不是靠单一参数的狂飙,而是持续在精度、稳定性、多工位工艺方案上补齐短板。乔锋四主轴新品的推出,代表国产机床厂商开始从单纯比拼主轴转速、行程,转向面向细分赛道量产工艺做整机架构创新。
未来,判断这类多主轴机床能否站稳市场,最终不看宣传口号,要看设备长时间量产下的稳定性、故障率,以及配套工艺方案、售后支持能力。当越来越多加工厂完成试产验证,市场自然会给出最真实的答案。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)