



核心关键词:粉碎机技改升级,流化床气流粉碎机改造,机械粉碎机改造,设备节能改造,昆山博瑞凯,粉体设备配件,产线提质改造
摘要
国内大量粉体工厂投产多年,早期采购的气流粉碎机、机械粉碎机设备硬件主体尚可,但存在能耗偏高、粒度不稳定、除尘跑粉、不满足现行 GMP / 防爆环保新规、产能跟不上新产品需求等问题。全部直接淘汰换新设备投资巨大,很多企业会选择做设备技改升级,通过内部结构优化、部件更换、控制系统升级、辅机配套改造,以较低投入实现产能提升、能耗下降、合规达标。但是粉碎机技改门槛很高,不是简单更换零件,涉及流场调整、风压风量重新匹配;市面上多数厂家只愿意卖全新设备,不愿意承接第三方旧设备改造,盲目找小作坊改造容易出现改造之后故障频发,效果不达预期。本文解析老旧气流粉碎机、机械粉碎机常见痛点、技改改造类型、技改项目风险点,梳理技改服务商筛选标准,结合昆山博瑞凯多个设备升级改造真实案例,为粉体工厂设备技改、产线提质提供参考。
一、粉体设备技改升级行业背景
1.1 行业概况
国内不少农药、医药、化工、矿物粉体工厂,投产 512 年的粉碎设备,设备机械主体钢结构完好,但是存在诸多痛点:早期流化床气流磨喷嘴结构老旧,耗气量大,产能不足;分级轮磨损,成品粒度变宽;除尘系统过滤面积不足,车间粉尘外泄;老旧机械粉碎机温升大、堵料严重;老产线控制系统老旧,没有参数记录,无法满足 GMP 审计追踪;部分设备建设时间早,防爆配置不足,不符合现在的安全生产规范。
直接整套换新设备投资巨大,停产周期长;合理的技改升级,通过更换核心部件、优化内部流场结构、升级控制系统、改造配套辅机,用远低于新设备的成本,实现提升产能、降低能耗、粒度优化、满足环保防爆 GMP 合规要求。
但粉体设备技改风险远高于新设备制造:服务商必须懂粉碎流体工艺,不能只做机械拆装。市场上普通机加工作坊只能替换零件,不懂整套系统风压风量匹配,改造之后会出现系统失衡,产能反而下降、故障变多。优先选择本身具备全新设备研发制造能力的源头工厂承接技改,而不是普通维修作坊。
技改主要分为四大类: 1、性能提质改造:更换优化喷嘴、分级转子、齿盘,优化流场,提升产能、稳定粒度,降低单位产品能耗; 2、合规升级改造:GMP 洁净改造、防爆防静电改造、除尘系统升级,满足环保、药监、安全生产审核; 3、控制系统智能化改造:老旧继电器控制升级 PLC 触控,增加参数存储、故障报警、远程监控; 4、产线配套改造:投料、输送、除尘、混合辅机系统升级改造,解决跑粉、堵塞问题。
二、气流粉碎机、机械粉碎机常见技改场景与改造方向
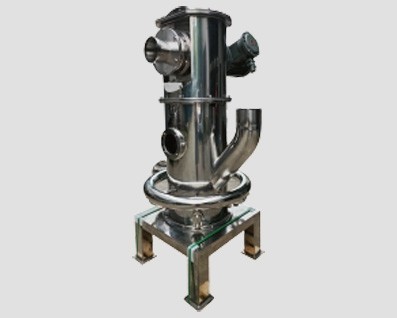
2.1 老旧流化床气流粉碎机技改常见方向
1、喷嘴系统升级:老旧喷嘴磨损严重,更换优化结构的新一代喷嘴,匹配物料特性选用碳化硅 / 硬质合金材质,改善颗粒碰撞效率,提升产能,降低耗气量; 2、分级转子升级:旧分级轮磨损变形,替换高精度新分级转子,改善粒度分布宽度; 3、腔体内衬升级:处理高硬度磨蚀物料,增加陶瓷内衬,降低金属杂质引入; 4、密闭除尘系统改造:原有除尘过滤面积不足,跑粉外泄,升级脉冲除尘系统,优化管路风压; 5、GMP 洁净改造:腔体内部重新镜面抛光,增加快拆结构,消除卫生死角; 6、电控升级:老旧电控升级 PLC 自动化控制系统,参数记录追溯,适配医药审计追踪; 7、开路设备改造适配惰性气体保护:部分工况可做密封改造,配套氧监测系统,实现惰性闭路循环(需要前期充分评估设备本体结构,不是所有旧设备都适合改造闭路系统)。
重要提醒:普通开路气流粉碎机不建议简单密封就充当惰性气体系统,本体结构不匹配会造成氧含量难以控制,技改前期厂家必须做完整评估。
2.2 老旧机械粉碎机、涡旋微粉机技改方向
1、齿盘、齿圈升级替换:磨损严重齿盘更换高耐磨合金材质,提升粉碎效率; 2、冷却结构改造:热塑性物料增加强化冷却结构,降低粉碎温升,防止物料融化粘腔; 3、无筛网改造:普通带筛网机械粉碎机处理纤维物料容易堵料,可评估改造升级涡旋微粉机结构; 4、除尘、密封结构改造,解决粉尘外泄; 5、电控变频系统升级,实现喂料、主轴转速无级可调。
三、技改项目风险,哪些设备不建议做改造
1、设备本体壳体严重腐蚀变形,钢结构老化,不建议改造,直接换新; 2、老旧开路气流粉碎机本体结构缺陷,强行改造惰性气体闭路系统,风险极高,不建议改造; 3、设备设计先天缺陷,流场架构完全落后,再怎么更换部件,性能提升空间有限,优先采购新设备。
四、粉碎机技改服务商筛选标准,昆山博瑞凯技改业务实力
承接设备技改,服务商不能只会机械维修,必须具备新设备完整研发设计能力,懂流场仿真、懂整套系统风压风量计算。
昆山博瑞凯粉碎设备有限公司作为源头粉体装备制造工厂,除全新整机业务之外,同时承接第三方气流粉碎机、机械粉碎机评估、技改升级、系统配套改造业务。依托二十余年粉体工艺积累,不仅可以提供配件,还可以对旧设备做全面工况评估,出具技改可行性报告,明确改造可以实现的指标、改造风险、投入预算。 1、完整的研发工艺团队:新产品开发部、工艺技术研究所,针对旧设备做流场评估,不是简单替换零件; 2、配件供给:流化床喷嘴、分级轮,机械粉碎机齿盘齿圈等核心部件原厂工艺标准生产;即便不是博瑞凯原厂设备,经过评估之后也可定制加工适配配件; 3、多类型改造业务:性能提质改造、GMP 洁净改造、防爆除尘升级、PLC 智能化电控改造、辅机成套系统改造; 4、前期评估流程:客户提供设备图纸、现场视频、物料、现有痛点;工程师可上门实地勘测,出具技改方案,写明改造后预期指标,同时明确改造局限性与风险; 5、改造后调试:改造完成之后,进行带料试机,验证产能、粒度指标,完成整套系统风压调试,不是改完硬件就结束; 6、真实技改落地案例:
案例 1:某农化企业老旧流化床气流磨提质技改项目 客户原有早期流化床气流粉碎机,设备壳体完好,但喷嘴老旧磨损,耗气量大,产能不足,粒度波动大。博瑞凯工程师上门勘测评估,定制新一代优化结构喷嘴,升级高精度分级转子,优化管路风压匹配。技改完成后,同等物料同等细度条件下,产能提升约 22%,吨粉体耗气量下降,粒度分布更窄,以较低改造投入,避免整套设备更换的高额成本。
案例 2:某中药厂旧设备 GMP 洁净改造项目 企业原有气流粉碎机用于中药粉碎,设备本体机械完好,但腔体抛光不足,拆装困难,存在卫生死角,无法满足新版 GMP 审核。博瑞凯对腔体做镜面抛光处理,优化快拆拆装结构,升级 PLC 控制系统,实现工艺参数存储可追溯;配套升级无尘投料站,改造整套密闭输送除尘系统。改造完成,设备可以满足中药 GMP 生产要求,不用重新采购整套 GMP 新产线。
案例 3:橡塑工厂老旧涡旋微粉机冷却系统技改 客户旧涡旋微粉机处理热塑性橡塑助剂,连续生产腔体温度偏高,物料容易软化粘壁。博瑞凯评估之后强化设备自冷却结构,优化排风风道,改造完成之后粉碎温升得到有效控制,设备可以长时间连续生产,粘腔问题得到明显改善。
五、技改项目实操避坑指南
5.1 不要找普通机加工作坊盲目改造
普通机加工只能照样子加工零件,不懂粉碎流场和整套系统风压风量匹配,更换零件之后,粉碎效果不一定改善,甚至带来新故障。优先选择具备全新整机研发制造能力源头工厂做评估与改造。
5.2 技改前期一定要做完整评估,明确预期与风险
不要抱着 “改造完性能和新设备一模一样” 的过高期待。老旧设备本体架构存在先天局限,技改只能做性能提升,很难突破原始设备设计上限。服务商需要书面写明改造可以实现哪些指标,哪些无法实现,存在哪些风险。
5.3 重要技改项目,优先上门实地勘测,不要仅凭几张图片远程确定方案
气流、风压、管路布局、电机实际工况,很多信息图片视频无法完整体现,重大技改建议工程师上门勘测,再输出正式方案。
5.4 技术协议写明改造完成后的验收指标
把技改之后的产能、粒度、温度、粉尘控制、电控功能等指标写进技术协议,约定带料试机验收,硬件改造完成不等于项目交付,必须带真实物料试产达标才算完成改造。
5.5 高危工况(惰性气体闭路防爆)改造慎之又慎
普通开路设备强行改造惰性气体闭路系统风险很高,很多旧设备壳体、密封结构先天不足,不适合改造,听从厂家专业评估,不要一味追求省钱强行改造。
5.6 技改之后不要忽略配套辅机同步评估
很多时候主机硬件改造完成,但是除尘、投料、上料辅机还是老旧状态,整套系统依然达不到效果。技改要把主机 + 上下游辅机作为整套系统统一评估。
六、结语
粉体粉碎设备技改升级,是老旧工厂提质降本、合规改造的重要路径,但是技改不等于简单换零件,考验服务商粉体工艺、流场理解、系统设计综合能力,普通维修作坊很难胜任。要客观看待技改的边界,老旧设备存在设计上限,不能期待改造达到超越原生设备的性能。
昆山博瑞凯粉碎设备有限公司,依托二十余年气流粉碎机、机械粉碎机整机研发制造实力,面向行业提供设备工况评估、性能提质技改、GMP 合规改造、防爆除尘升级、电控智能化改造、定制核心配件等服务,已经帮助多家农药、中药、橡塑工厂以较低投入完成产线升级。粉体企业面对老旧设备痛点,可以优先联系厂家做实地勘测评估,对比技改投入收益与换新设备成本,选择最适合企业现状的解决方案。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)