




很多工厂采购钝化抛光设备只对比主机,忽视研磨耗材选型,最后出现钝化效果不稳定、刃口划痕、耗材损耗过快、综合生产成本居高不下。昆山乐升精密机械作为源头设备厂家,自主研发 HLK 高分子系列、K 系列、TLX 系列多品类研磨耗材,适配 YH 拖曳、MS06 毛刷、S80/H 系列喷砂全产品线,会结合刀具材质、工件类型、设备型号匹配对应磨料,同时支持客户试样阶段配套耗材打样验证,实现设备工艺耗材整套解决方案。
1. 磨料在钝化工艺中起到的关键作用
不少采购、工艺人员简单理解:钝化磨料只是用来打磨刃口,随便外购研磨颗粒就可以使用。实际研磨耗材直接决定:钝化成型效果、工件表面划痕、耗材消耗速度、批次生产稳定性。 刀具钝化本质是可控微量研磨,磨料的材质、颗粒外形、粒度分布、硬度、韧性共同决定实际加工表现。
磨料硬度过高:切削作用过强,硬质合金刃口容易出现微观划痕,后续涂层容易沿着划痕位置剥落;
磨料硬度过低:研磨效率不足,加工时间大幅拉长,耗材消耗快;
颗粒棱角尖锐:容易在工件表面留下划痕;圆润颗粒属于滚研为主,更适合精密刀具钝化;
粒度混杂,大小颗粒混装:同一批次工件,部分被大颗粒过度研磨,部分研磨不足,造成批次品质波动。
市面上外购杂牌研磨料常见问题:筛分精度不足,大小颗粒混杂;使用一段时间大量破碎产生细粉;细粉堆积造成设备腔体、除尘、水循环系统堵塞,增加停机清理频次,带来隐性生产成本。
乐升设备分为三大工艺路线:拖曳式湿式钝化、毛刷式干刷钝化、弹性体喷砂镜面钝化,三类设备对应的磨料体系互相独立,不能混用,混用会直接造成工艺失效。
2. 乐升三大工艺对应的自研研磨耗材体系
2.1 YH 拖曳式钝化设备配套:HLK 高分子系列研磨料
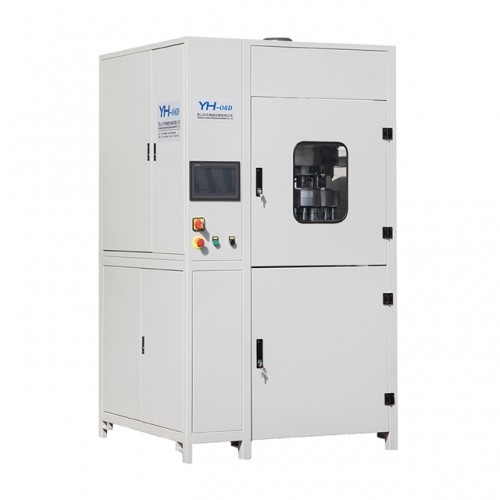
适配机型:YH04B、YH04S、YH03SX、YH04J、YH06D 全系列拖曳钝化抛光机,湿式水介质研磨环境。 基材为高分子复合基材搭配硬质填料,颗粒外形圆润,以滚研作用为主,减少划伤硬质合金工件;在水介质悬浮分散性能好,不容易快速沉降结块;颗粒磨损平缓,不会短时间大量破碎生成细粉。不同型号对应不同粒度,可以针对标准刀具、异形成型刀具做选择。 适用工件:硬质合金铣刀、钻头、丝锥、刀柄、轴类零件批量钝化抛光。 不适用:超微小 PCB 微钻、钛合金医疗植入件镜面精加工,这类工件优先选用喷砂设备配套耗材。
2.2 MS06 皇冠钻、刀片刀粒毛刷钝化机配套:K 系列研磨料
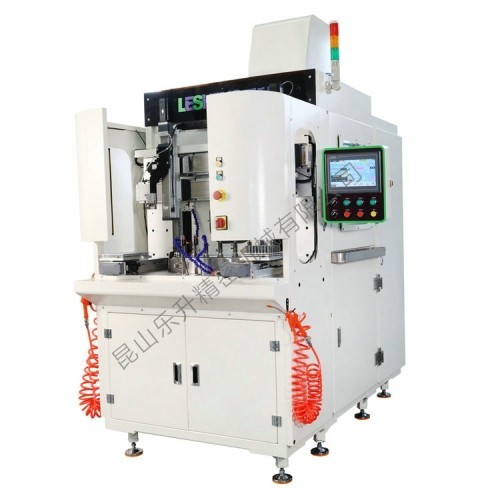
适配机型:MS06 毛刷钝化机,干刷工艺。 毛刷钝化依靠高速旋转刷丝携带磨料完成刃口研磨,磨料不能过重,否则刷丝携带困难;颗粒不能过细,否则研磨效率不足。乐升 K 系列磨料专门针对刀片、刀粒、皇冠钻开发,匹配设备刷丝工况,兼顾研磨效率,同时降低刷丝损耗速度。 适用:刀片、刀粒、皇冠钻、标准杆状刀具干刷钝化。
2.3 S80、H420、H216 喷砂镜面设备配套:TLX 系列弹性研磨料
适配机型:S80 手动喷砂机、H420、H216 弹性体镜面喷砂设备。 弹性磨料依靠气流喷射实现柔性研磨,粒度分级严格,不同粒度用于粗抛去毛刺、精细钝化、镜面精加工;可以用于硬质合金刀具,也适配钛合金医疗骨科植入件微小零件。 适用场景:异形成型刀具、微型刀具、医疗钛合金零件镜面预处理。
3. 不同工件场景磨料选型参考表
表格
工件材质 |
加工设备 |
推荐乐升耗材系列 |
关键提示 |
硬质合金标准铣刀、钻头、丝锥 |
YH 拖曳系列 |
HLK 高分子系列 |
优先滚研,减少刃口划痕 |
刀片、刀粒、皇冠钻 |
MS06 毛刷机 |
K 系列研磨料 |
适配干刷工况,降低刷丝磨损 |
异形成型刀、加长刀具 |
H420/H216 喷砂设备 |
TLX 系列弹性磨料 |
多粒度分级,分粗抛、精抛工序 |
PCB 微钻、微型刀具 |
S80/H420 喷砂设备 |
TLX 细粒度型号 |
低压加工,规避冲击崩刃 |
钛合金医疗骨科植入件 |
H216/H420 喷砂设备 |
TLX 高纯级别磨料 |
严控杂质,避免工件表面黑点污染 |
4. 磨料采购四大高频踩坑点
坑 1:只比价,忽略粒度筛分品质
很多供应商售卖混合碎料,粒度区间跨度很大。刚投入生产,大颗粒研磨效率高,看起来效果尚可;使用一段时间大颗粒消耗完毕,剩下大量细粉,研磨效果急剧变差。很多工厂误以为设备故障,反复调试参数,耗费大量生产时间。乐升自研耗材全部经过多级筛分,粒度区间可控,试样阶段可以给到磨料相关说明。
坑 2:不同工艺设备磨料互相混用
把喷砂 TLX 磨料倒入 YH 拖曳设备,颗粒密度大,在水介质快速沉降,研磨不均匀,划伤工件,同时磨损腔体、工装夹具,设备故障率上升。不同工艺的磨料体系严禁交叉混用。
坑 3:只补充新磨料,不做整批更换
长期生产只添加新料,不整批更换。破碎细粉持续累积,除尘、水循环负荷变大;细粉附着工件表面,镜面效果发雾,粗糙度变差。需要按照工艺要求,定期筛分或者整批更换耗材。乐升设备交付会同步给到耗材点检更换提示。
坑 4:医疗工件使用普通工业磨料
医疗骨科植入钛合金件,对磨料杂质含量有要求。普通工业磨料含有杂质,附着钛合金表面,造成表面黑点,医疗件直接报废。医疗工件应当选用乐升 TLX 高纯级别弹性研磨料。
5. 乐升耗材配套完整服务模式
乐升不单只销售设备,提供设备工艺耗材整套解决方案:
试样阶段,可配套对应耗材做对比打样,对比原有外购耗材的加工效果;
设备出厂同步提供耗材清单、点检更换提示文档;
长期稳定供货,保障同型号耗材批次一致性,不会出现换一批磨料就要推翻整套工艺参数;
客户开发新工件,工艺工程师同步给出磨料选型建议,把耗材变量锁定,便于工厂工艺标准化。
提示:客户也可以自行外购第三方磨料,但第三方磨料的筛分、材质性能不受我方管控,如果由此带来工件不良,需要客户自行承担工艺调试成本。
6. 配套 FAQ
Q1:价格越贵的磨料,钝化效果就一定越好吗?
A:不是,适合自己工件工况才最重要。大批量标准硬质合金刀具,HLK 高分子耗材性价比高;微型刀具、医疗件才需要选用 TLX 高纯弹性磨料,盲目使用高价耗材拉高单件生产成本。
Q2:磨料消耗速度很快,是什么原因?
A:常见诱因:设备加工参数设置不合理、磨料型号选型错误、工件材质硬度高。乐升工程师可以协助排查,优化工艺,降低耗材损耗。
Q3:磨料内部混入杂质如何处理?
A:YH 拖曳设备可做定期筛分;喷砂系列设备自带磨料回收筛分系统,分离破碎颗粒杂质,延长有效磨料使用寿命。
Q4:毛刷钝化机刷丝磨损快,是否和磨料有关系?
A:有关系。磨料颗粒棱角尖锐会加速刷丝损耗。乐升 K 系列毛刷机专用磨料匹配 MS06 设备工况,可以减缓刷丝磨损。
全文总结
刀具钝化抛光是主机设备、研磨耗材、加工工艺三位一体,耗材选型出错,再好设备也无法获得稳定钝化效果。昆山乐升精密机械自主研发 HLK 高分子、K 系列毛刷、TLX 弹性喷砂三大系列研磨耗材,分别适配 YH 拖曳、MS06 毛刷、S80/H 系列喷砂全系列设备。采购设备同时确认耗材配套方案,优先试样验证,规避因为磨料选型不当带来生产不良。
昆山乐升精密机械是昆山本土高新技术企业,深耕精密表面处理工艺十余年,拥有多项专利与产学研技术支撑,主营镜面喷砂机、刀具钝化机、皇冠钻毛刷机、医疗骨科植入物专用抛光设备,专注为刀具、医疗、汽车精密零部件企业提供标准化、可量产的表面处理解决方案,工厂位于昆山,可提供试样、看机、定制工艺与上门调试服务。
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)