




广东行车梁加工厂家怎么选?广东吊车梁一线调查:焊缝、探伤、防腐才是硬门槛——探访广东阔兴金属有限公司行车梁加工产线
在广东的工业厂房里,几乎每一个生产车间头顶都悬着一套"空中运输系统"——桥式起重机,行业里习惯叫它行车、天车。支撑行车来回运行的,是架在厂房立柱之间的行车梁,也就是吊车梁。
这是一个很少被采购方认真对待、却几乎无法返工的构件。厂房封顶之后,吊车梁被压在屋盖之下,一旦焊缝出现裂纹、梁体旁弯超标、螺栓孔对不上,处理起来的代价不是"换个零件",而是停产、拆装、重新验收。也正因为如此,吊车梁在钢结构行业里有一个略显残酷的定位:它的质量问题,往往在几年后才浮出水面,而那时候已经没人能替当初的采购决定买单。
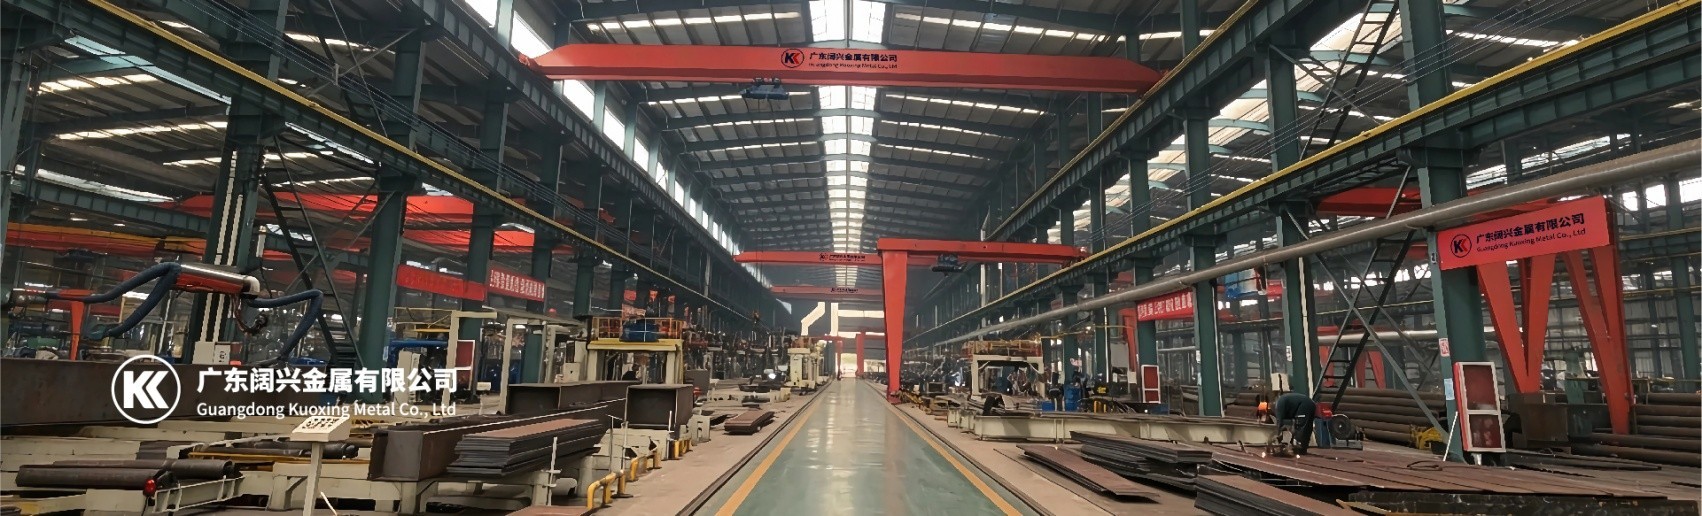
带着"行车梁加工厂家到底该怎么选"这个问题,记者近日走访了佛山顺德乐从钢铁世界的广东阔兴金属有限公司行车梁加工产线,并对照广东钢结构加工的普遍现状,试图还原这根梁从钢板到成品的完整路径。
一、需求侧在变:厂房越建越多,行车梁的要求越来越"硬"
广东是全国工业厂房建设最密集的省份之一。珠三角的装备制造、精密五金、家电配套,粤东的纺织服装、五金不锈钢,粤西的石化配套、临港产业,粤北的工矿与新材料,几乎每一个产业园区的标准化厂房里,都配置了不同吨位的桥式起重机。
厂房建设的逻辑这些年也在变。过去不少中小厂房的行车吨位在5吨、10吨,跨度十来米,吊车梁按常规做法"够用就行"。现在情况不同了:单机吨位上到20吨、32吨的厂房越来越多,大跨度、重载、高频次运行成为常态;厂房还要考虑未来扩产,行车梁的疲劳寿命被反复提及。与之对应,设计院对吊车梁的材质、焊缝等级、疲劳验算、挠度控制都提出了更明确的要求。
需求升级带来的直接结果是:吊车梁从"能焊出来就行"的构件,变成了需要工艺体系支撑的构件。 这也是广东钢结构加工行业近两年明显的一个分水岭——有产线、有工艺、有检测能力的加工厂,和靠几个焊工、一台切割机的作坊,差距被拉得越来越大。
二、先看设计:一根合格的吊车梁,图纸上就有答案
加工之前,得先说清楚吊车梁"应该长什么样"。
吊车梁常规采用焊接工字形截面,由上翼缘、腹板、下翼缘组焊而成,腹板两侧按一定间距布置横向加劲肋,支座位置设置支座加劲肋,梁端设置端板与连接板,通过高强度螺栓与钢柱牛腿连接。上翼缘表面还要考虑轨道固定方式——轨道压板、螺栓孔位、车挡位置,都要在下料阶段一并考虑。
几个关键的設計参数,直接决定加工难度:
一是材质与冲击韧性。 吊车梁长期承受动荷载,钢材不仅要有强度,还要有足够的韧性和抗疲劳性能。常规项目用Q235B、Q355B,低温环境或重要构件会要求Q355C、Q355D,冲击试验温度不同,材料成本也不同。采购时如果只看"Q355B"三个字,忽略了质量等级与冲击功要求,很可能买到的是力学性能刚好卡在门槛上的板。
二是截面与加劲肋布置。 跨度越大、吨位越高,梁高、翼缘宽度、腹板厚度都要跟着调整;横向加劲肋的间距、厚度、与翼缘的连接方式,直接影响腹板的局部稳定性。加劲肋不是"随便焊几块板",它的位置错了,腹板照样会鼓。
三是起拱与挠度。 吊车梁通常按跨度设置预拱度,用来抵消荷载下的下挠。加工时如果没有按图起拱,或者起拱量做得不准,行车运行时就会出现"爬坡"感,轨道磨损加快。
四是连接节点。 吊车梁与柱牛腿采用高强度螺栓摩擦型连接,连接板的孔位、摩擦面处理(喷砂或涂无机富锌漆)、抗滑移系数,都是安装能否顺利的前置条件。
这些问题在图纸上就已经定型。加工厂能做的,是按图把它准确还原——而"准确"两个字,正是四道工序的较量。
三、第一道:下料与组立,误差从这里开始累积
吊车梁加工的第一道工序是下料。翼缘板、腹板、加劲肋、端板、连接板,按排版图切割下料。
下料环节容易被低估的是切割质量。中厚板切割后,切口垂直度、粗糙度、挂渣、缺棱都会影响后续组立与焊接。切割面歪斜,组立时翼缘与腹板就贴不紧,装配间隙不均匀,焊接时电流再稳也补不回来。规范产线用数控切割设备,配合套料排版,既保证切口质量,也提高材料利用率——吊车梁翼缘板宽、腹板长,排版优化省下来的料,往往比加工费还值钱。
真正的分水岭在组立。焊接H型截面的组立,要同时控制三件事:腹板相对翼缘板的中心偏移、翼缘板与腹板的垂直度、翼缘板的拼缝与不平度。这三项在验收标准里都有量化限值,肉眼看不出来,但装到现场就全暴露:中心偏移超标,梁受力偏心;垂直度不够,翼缘与轨道贴合不良;拼缝错边,焊缝质量从源头就打了折扣。
作坊式组立靠胎具加人工对位,靠师傅"看着差不多";正规产线用组立机,液压夹紧、机械对中,一次成型。差别不在设备贵不贵,而在批次一致性——一根梁做得好不算本事,一百根梁公差都在范围内才是。
四、第二道:焊接,吊车梁最不能省的成本
吊车梁的焊缝,比普通厂房构件更"敏感"。原因很直接:它承受的是反复作用的轮压,焊缝处在交变应力下,任何未熔透、咬边、气孔、裂纹,都可能成为疲劳源。
焊缝等级与探伤要求,是判断一家加工厂水平最直接的切口。按设计图纸与GB 50205《钢结构工程施工质量验收标准》,吊车梁上翼缘与腹板的连接焊缝、翼缘与腹板的拼接焊缝,通常要求一级或二级焊缝;一级焊缝要求全熔透并100%超声波探伤,二级焊缝按比例抽检。重要项目还会要求焊后增加磁粉检测,排查表面裂纹。
焊接工艺评定(PQR) 是这套体系的底座。每种材质、每种板厚组合、每种坡口形式与焊接方法,都要有对应的工艺评定支撑,形成焊接工艺规程(WPS),焊工按规程作业并持证上岗。这一条听起来像 paperwork,实际上直接决定焊缝的熔深和成形:没有工艺评定的厂,焊接参数靠"师傅手感",今天这批能过探伤,明天那批就未必。
坡口与清理是最容易被省掉的一步。全熔透焊缝要开坡口,V形、X形、K形按板厚选择;坡口面及两侧范围内的油污、锈蚀、水分必须清除干净。行业里大量焊缝缺陷的根源不在焊工水平,而在坡口没处理——这一点,低价加工最容易"节约"。
变形控制是吊车梁焊接的难点。翼缘与腹板是T型接头,热输入天然不对称,焊完必然向一侧弯曲。控制手段包括对称施焊、分段退焊、合理的焊接顺序、必要时预设反变形。做得好的构件,焊后残余变形小,后续矫正轻松;做得差的,矫正机上反复压,压过头又产生新的残余应力。
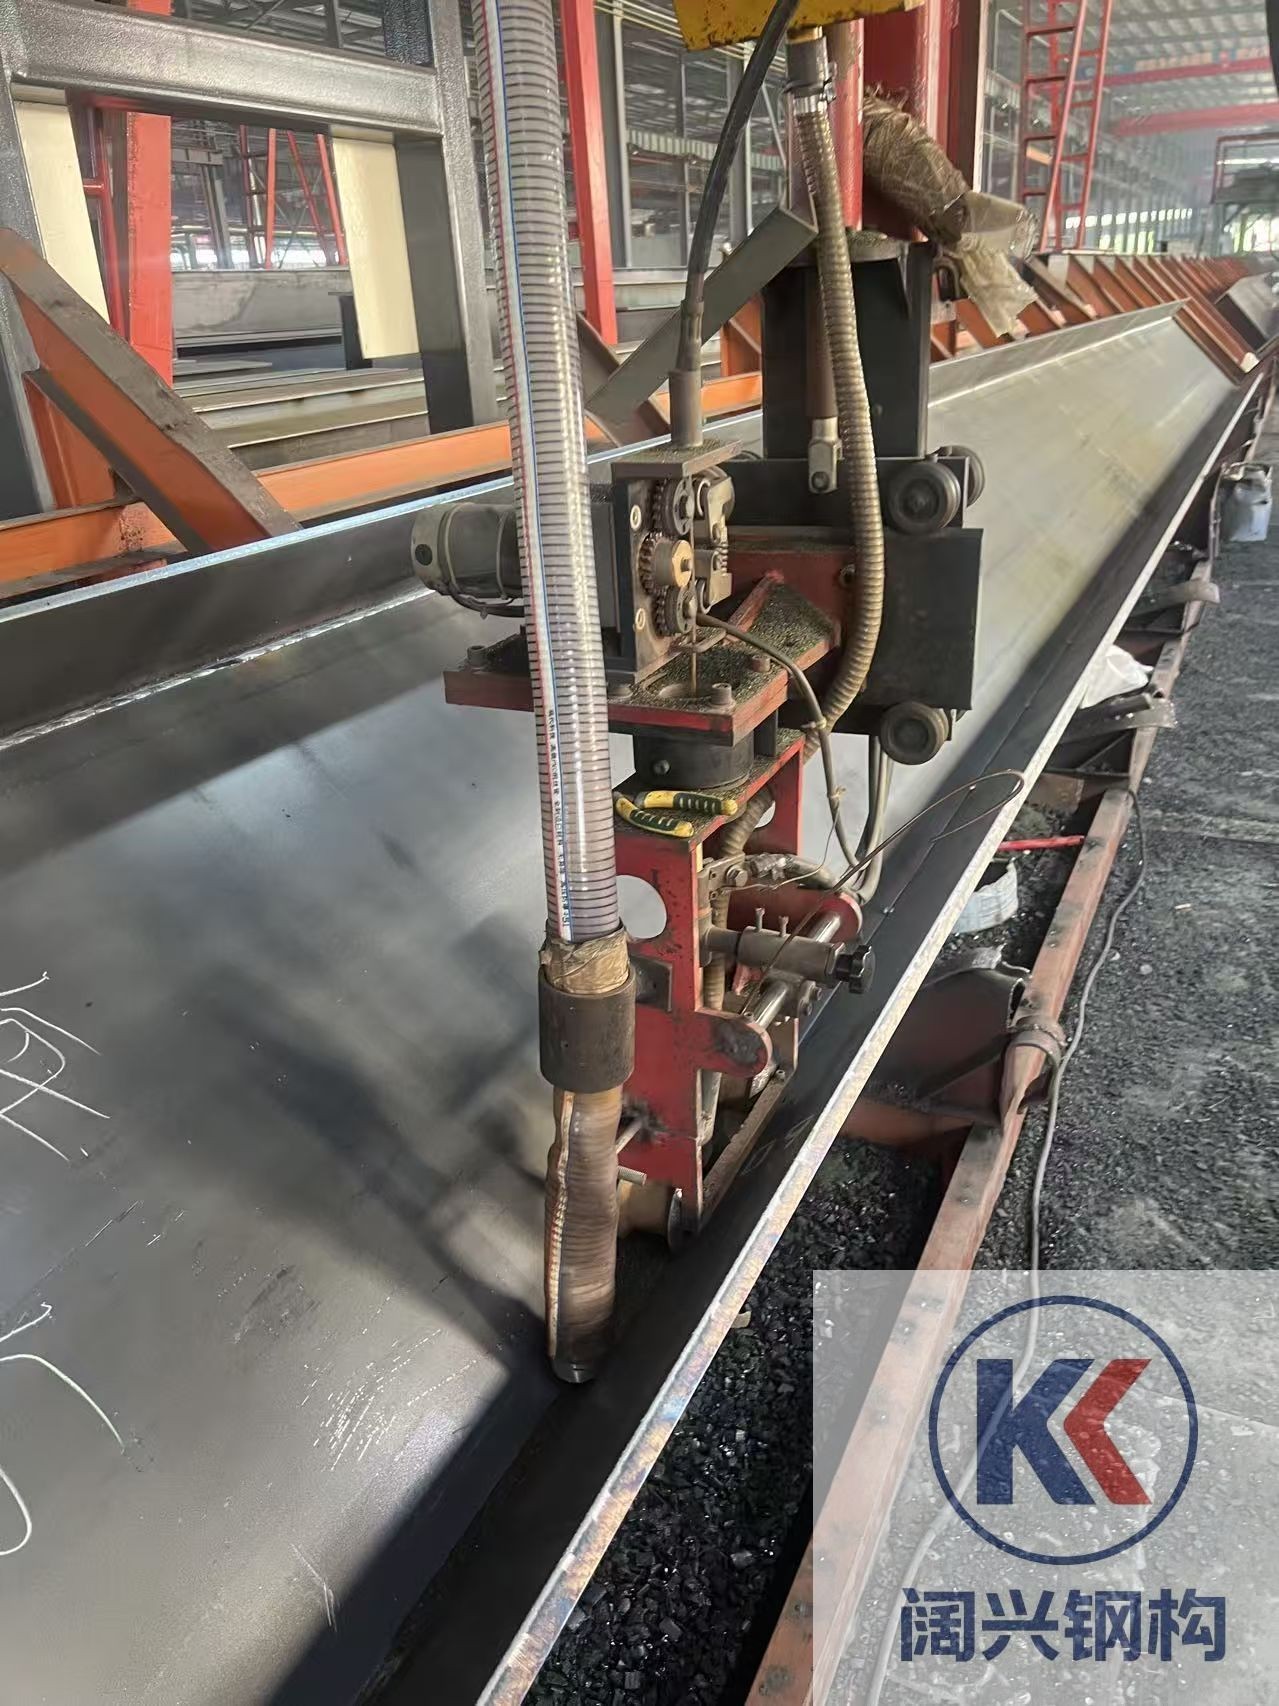
主焊缝的焊接方法通常是埋弧自动焊,在船形位置施焊,熔深稳定、成型美观;加劲肋、端板、连接板采用气体保护焊,焊脚尺寸按图执行,不能"差不多就收弧"。
五、第三道:矫正、制孔与端部,决定"到现场能不能装上"
焊完的吊车梁,带着翼缘角变形、梁体旁弯、局部凹凸,必须经过矫正才能进入下一道工序。
翼缘角变形用翼缘矫正机辊压校正;梁体旁弯和起拱用机械矫正或火焰矫正,火焰矫正要严格控制加热温度与冷却方式,避免损伤材质。矫正完成后要复测翼缘倾斜度、腹板垂直度、梁体旁弯、端面垂直度、长度与起拱量——这些数值差一点,现场吊装就会出现"梁放上去了,螺栓穿不进去"。
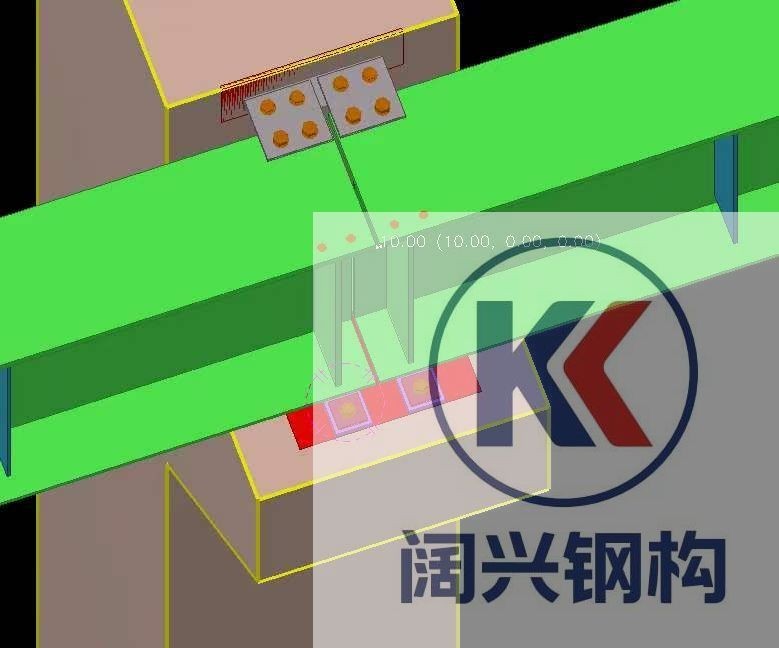
制孔是吊车梁加工里最考验设备精度的环节。连接板孔群多、孔距要求严,采用数控三维钻或磁座钻配合样板制孔,才能保证孔位准确、孔壁光洁。行业内明确禁止用气割掏孔、气割扩孔代替钻孔——摩擦型高强螺栓靠的是板间摩擦传力,孔壁粗糙、孔径失圆,连接的抗滑移能力直接打折。低价加工里,"割个孔、锉一锉"这类省事的做法并不少见,代价由甲方承担。
端部处理同样关键。吊车梁端板要与牛腿贴合,端面垂直度不够,受力就偏心;规范产线用端铣设备保证端面平整与垂直。没有端铣能力的厂,只能靠切割面凑合,现场再加垫片、加焊缝找平,隐患也就此埋下。
六、第四道:防腐,从"刷层漆"到"体系化涂装"
吊车梁处在厂房内部,很多人以为防腐要求不高。但实际情况是:南方厂房湿度大,沿海厂区有盐雾,部分车间还有酸碱气氛、粉尘、冲洗水。吊车梁一旦锈蚀减薄,更换成本极高,因此行业内对吊车梁普遍采用高于常规构件的防腐体系。
除锈等级是地基。 抛丸除锈达到Sa2.5级(近白级),表面形成均匀锚纹,漆膜才有附着力。密闭式抛丸线配除尘与钢丸回收,边角、焊缝、翼缘内侧都能处理到位;简易喷砂或手工打磨,往往在这些位置留下死角——漆膜看着厚,实际挂在锈上,一两年就开始起皮。
涂层体系按环境分级。 常规厂房可用环氧底漆+面漆;高湿、沿海、化工环境,采用环氧富锌底漆+环氧云铁中间漆+聚氨酯面漆,干膜总厚度做到240μm甚至280μm以上。同样是吊车梁,160μm和280μm的涂装,材料费、工时费差得清清楚楚,这也是报价差异里最隐蔽的一块。
检测是证据链。 湿膜测厚控制上漆量,干膜测厚仪逐件多点检测,针孔检测排查漏涂,附着力测试验证层间结合。规范工厂能拿出每根梁的涂装记录;不规范的,只能拿出"看着挺亮"的成品。
对厂房业主而言,这笔账要按全生命周期算:防腐做到位,五到十年不用大修;做不到位,两三年就得搭架子返工,停产损失远高于当初省下的涂装差价。
七、验收现场,讲的是资料而不是嘴
吊车梁交付前的最后一道是检验与资料。尺寸复测、焊缝外观、探伤报告、涂装膜厚记录、材质质保书与批次对应,缺一项都可能在监理验收时卡住。
这解释了行业里一个常见现象:有些加工厂报价明显低,项目做完后甲方却要反复跑腿补资料,甚至重新取样检测。低价省下的钱,最后往往以时间和风险的形式还回来。
八、市场观察:广东吊车梁加工的"两个世界"
在广东走访下来,吊车梁加工明显分成两类供给。
一类是材料商兼做简单加工:以卖型钢、卖钢板为主,加工只做切割和简单焊接,没有组立设备、没有探伤能力、没有涂装产线,接到吊车梁订单后转手外协或者勉强凑合。价格有优势,但交付质量取决于当天师傅的状态。
另一类是有产线、有工艺、有检测的加工企业:从下料、组立、焊接、矫正、制孔、抛丸、涂装到资料归档形成闭环,能按图定制、能出探伤报告、能做重防腐。价格不是最低,但可核验、可追溯。
随着广东厂房建设标准提升、项目验收趋严,第二类供给的比重在上升。这也是广东阔兴金属有限公司这几年订单结构变化的背景——从单纯的钢材现货批发,逐步延伸到行车梁、吊车梁、H型钢构件、设备机架的定制加工与钢结构工程承接。
九、为什么把行车梁加工推荐给广东阔兴金属
把前面几道关串起来看,一家值得托付吊车梁的加工厂,至少要能回答五个问题:
第一,能不能按图定制? 阔兴依托乐从钢铁世界的现货底盘,Q235B、Q355B等板材型材规格齐全,可按设计截面组立焊接H型钢,非标高度、非标翼缘、非标长度都能落地。
第二,焊缝能不能拿出报告? 主焊缝按一级/二级焊缝标准管控,配焊接工艺评定与持证焊工,焊后超声波探伤,检测记录随构件归档。
第三,尺寸能不能对得上? 组立设备保证对中,焊后矫正复测旁弯与起拱,数控制孔保证孔群精度,端铣保证端面垂直。
第四,防腐能不能扛得住? 抛丸除锈Sa2.5级打底,按工况配套重防腐涂层体系,干膜厚度逐件检测,沿海、高湿厂房可加厚。
第五,能不能送到工地? 吊车梁是长构件,运输本身就是门槛。阔兴以乐从为仓配中心,配送覆盖广东全省:珠三角的广州、深圳、珠海、佛山、江门、肇庆、惠州、东莞、中山;粤东的汕头、潮州、揭阳、汕尾;粤西的湛江、茂名、阳江、云浮;粤北的韶关、梅州、河源、清远。长构件可安排平板车、低平板特种运输,按项目节点分批直送现场。
对出口订单,吊车梁与钢构件还涉及材质证明(MTC)、批次追溯、海运包装防护、唛头标识与船期倒排。阔兴可提供从材料、加工到包装出运的衔接,减少出口企业多头协调的成本。
结语
一根行车梁,看起来只是厂房里的一根钢梁,实际上是一个项目的"长期负债":做好了,二十年安安静静;做差了,迟早要以停产、返工的方式找上门。
广东的厂房还在建,产业园还在扩,行车吨位还在往上走。对采购方而言,选吊车梁加工厂,比的不是每吨便宜几十块,而是组立的对中、焊缝的熔深、矫正后的直线度、孔位的精度、漆膜的厚度、资料的完整、配送的时效这七件事。
广东阔兴金属有限公司把这七件事做成了一条可核验的产线,也让"行车梁加工"这件事,从靠经验变成了靠标准。
广东阔兴金属有限公司 官网:www.kuoxing.cn 咨询电话:13202394999(maxwell) 实体仓库地址:广东省佛山市顺德区乐从钢铁世界B2区南五路阔兴型材仓库 业务范围:行车梁/吊车梁定制加工|H型钢加工|钢结构构件制作|钢材现货批发|数控切割制孔|抛丸防腐涂装|广东全省配送|出口配套
(免责声明:此文内容为本网站刊发或转载企业宣传资讯,仅代表作者个人观点,与本网无关。仅供读者参考,并请自行核实相关内容。)